
 English
 magyar
 Malti
 한국어
 Norsk
 عربي
 Việt Nam
 dansk
 România limbi
 Eesti
 bosanski
 Español
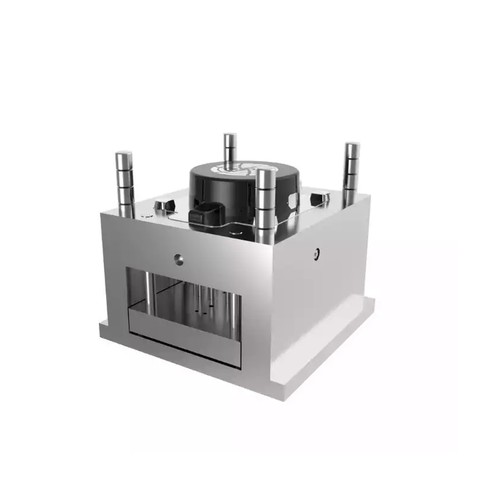
En contrôlant et en ajustant diverses conditions de traitement pour découvrir les meilleures conditions de température et de pression, ainsi qu'en développant des procédures standard d'essai de moules à injection et en établissant des méthodes de travail quotidiennes, nous pouvons éviter la perte de temps et les problèmes pendant la production. Ce qui suit décrit les principales étapes des tests de moules pour les moules à injection :
1. Vérifiez si le matériau plastique dans le fût est correct et s'il est cuit conformément à la réglementation.
2. Nettoyage du fût pour éviter que du caoutchouc ou des matériaux divers mal dégradés ne soient injectés dans le moule, car du caoutchouc et des matériaux divers mal dégradés pourraient coincer le moule. Vérifiez si la température du tuyau de matériau et la température du moule conviennent au matériau traité.
3. Ajustez la pression de remplissage du moule et le volume d'injection pour produire des produits finis avec une apparence satisfaisante. Lorsque certaines cavités du moule ne sont pas encore complètement solidifiées, il convient de réfléchir avant d'ajuster les différentes conditions de contrôle car une légère modification du taux de remplissage du moule peut entraîner des changements importants dans le remplissage du moule.
4. Attendez patiemment que les conditions de la machine et du moule se stabilisent, ce qui peut prendre plus de 30 minutes pour une machine de taille moyenne. Ce temps peut être utilisé pour vérifier que le produit fini peut se produire.
5. Le temps d'avance de la vis ne doit pas être plus court que le temps de solidification du plastique de la porte, sinon le poids du produit fini sera réduit et endommagera ses performances du produit fini, lorsque le moule est chauffé lorsque la vis doit être discrétionnaire pour prolonger le avancer afin de compacter le produit fini.
6. Ajustement raisonnable pour raccourcir le cycle de traitement total.
7. Les conditions nouvellement ajustées au moins 30 minutes de fonctionnement pour se stabiliser, puis au moins une douzaine de production continue d'un échantillon complet de produits, dans son récipient marqué de la date, le nombre de cavités du moule sont placées afin de tester le stabilité de son fonctionnement et en tirer un contrôle raisonnable des tolérances.
8. Mesurez et enregistrez les dimensions significatives des échantillons successifs (cela doit être fait lorsque les échantillons ont refroidi à température ambiante).
9. La taille de chaque produit de moule mesure pour une comparaison, il convient de noter : la taille du produit est stable ; si certaines dimensions ont tendance à augmenter ou à diminuer et montrent que les conditions de traitement de la machine sont encore en train de changer, comme un mauvais contrôle de la température ou un mauvais contrôle de la pression d'huile ; l'ampleur des changements dans la plage de tolérance.
10. S'il n'y a aucun changement dans la taille du produit fini et que les conditions de traitement sont normales, il est nécessaire d'observer si la qualité du produit fini de chaque cavité de moule est acceptable et si la taille du produit peut être dans les limites autorisées. tolérance. Mesurez le nombre continu ou plus grand ou plus petit que la moyenne du numéro de trou du moule noté, afin de vérifier si la taille du moule est correcte.
Xinrui se concentre sur les moules pour dispositifs médicaux et toutes sortes de fournitures médicales, la recherche et le développement de moules pour emballages médicaux, la production, la vente et le service, la société a introduit toutes sortes d'équipements de production de moules et d'équipements de test et pour gérer la température constante, la gestion de l'ERP des moules. système de gestion, l'introduction de la gestion des technologies de l'information dans tous les aspects du flux de travail.